Cara Mempercepat Pengaturan Mesin Saat Berganti Ukuran Kemasan
Posted on 2026-09-17 by Misel Editor
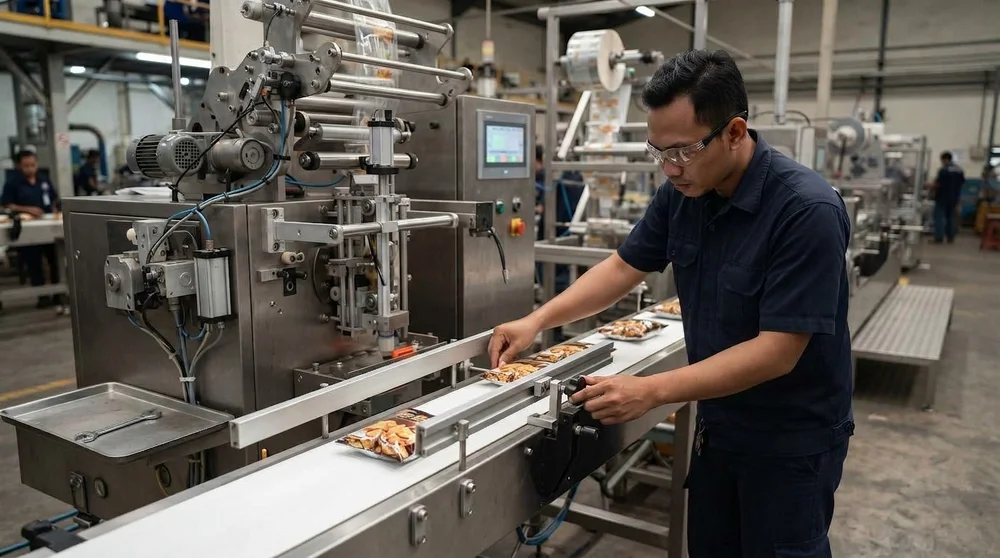
Pengaturan mesin saat berganti ukuran kemasan dapat dipercepat dengan:Mencatat seluruh bagian mesin yang harus diatur.Mengukur waktu setup hingga produksi kembali stabil.Menentukan nilai posisi untuk setiap ukuran kemasan.Menstandarkan urutan kerja dan alat yang digunakan.Memperbaiki komponen yang sulit digerakkan.Memberikan indikator posisi yang mudah dibaca.Menggunakan recipe untuk menyimpan pengaturan setiap SKU.Mengotomatiskan titik yang sering berubah dan rawan salah.Memverifikasi seluruh posisi sebelum mesin dijalankan.Menguji hasil pengaturan pada semua ukuran kemasan.Pergantian ukuran kemasan dapat membutuhkan perubahan pada guide, stopper, sensor, sealing unit, hingga unit labeling. Jika nilai posisi belum terdokumentasi atau setiap operator menggunakan cara berbeda, waktu changeover dapat bertambah karena proses pengukuran dan koreksi harus dilakukan berulang.Karena itu, percepatan changeover sebaiknya dimulai dengan mencari bagian yang paling banyak menghabiskan waktu. Setelah itu, perusahaan dapat menentukan titik yang cukup distandardisasi, menggunakan pemantauan posisi, atau perlu digerakkan secara otomatis.Catatan: Pengaturan, pemeriksaan, dan modifikasi mesin harus mengikuti prosedur keselamatan fasilitas serta manual produsen. Perubahan pada sistem mekanis, kontrol, sensor, interlock, atau perangkat positioning sebaiknya dilakukan oleh personel yang kompeten dan diuji sebelum digunakan dalam produksi.Petakan Bagian Mesin yang Berubah untuk Setiap Ukuran KemasanLangkah pertama adalah mencatat seluruh komponen yang perlu digeser, dinaikkan, diturunkan, dilonggarkan, atau dikencangkan setiap kali ukuran kemasan berubah.Pada mesin packaging, titik tersebut dapat mencakup:guide rail;stopper;roller;sensor;conveyor guide;sealing unit;labelling head;marking unit;cartoning guide; danpembatas produk.Gunakan checklist dengan kolom nama komponen, lokasi, fungsi, ukuran kemasan terkait, cara pengaturan, alat yang dibutuhkan, serta nilai posisi. Dengan begitu, perusahaan dapat melihat berapa banyak titik yang benar-benar terlibat dalam satu changeover.Ukur Waktu sampai Produksi Benar-Benar Kembali StabilWaktu changeover tidak berhenti ketika mesin kembali dinyalakan. Pengukuran perlu dilanjutkan sampai produk pertama dengan ukuran baru telah diperiksa dan dinyatakan sesuai.Catat waktu dari:produksi ukuran sebelumnya dihentikan;material dan komponen lama dilepas;bagian mesin diatur ke posisi baru;material kemasan baru dipasang;mesin diuji;posisi dikoreksi jika hasil belum sesuai; hinggaproduk pertama dinyatakan memenuhi persyaratan.Prinsip SMED dari Lean Enterprise Institute membedakan aktivitas setup internal, yang hanya dapat dilakukan ketika mesin berhenti, dan aktivitas eksternal yang dapat disiapkan ketika mesin masih berjalan. Pemisahan ini membantu menemukan aktivitas yang sebenarnya tidak perlu menambah waktu berhenti mesin.Pengukuran ini juga membantu perusahaan melihat apakah waktu berhenti mesin berasal dari proses changeover atau dari tahapan produksi lain yang belum efisien. Jika evaluasi dilakukan sebagai bagian dari perbaikan proses yang lebih luas, perusahaan juga dapat mempelajari tahapan implementasi lean manufacturing untuk produksi yang lebih efisien.Temukan Titik Pengaturan yang Paling Banyak Menghabiskan WaktuHasil pengukuran dapat digunakan untuk menentukan titik yang paling membutuhkan perbaikan. Jangan hanya melihat durasi satu kali pengaturan, tetapi periksa juga seberapa sering operator harus melakukan koreksi.Titik PengaturanDurasiJumlah KoreksiKesulitanDampak terhadap ProduksiGuideCatat aktualCatat aktualRendah–tinggiPosisi produkSensorCatat aktualCatat aktualRendah–tinggiDeteksi produkSealing unitCatat aktualCatat aktualRendah–tinggiHasil sealingLabelling headCatat aktualCatat aktualRendah–tinggiPosisi labelBerikan perhatian lebih pada titik yang membutuhkan alat bongkar-pasang, sulit dijangkau, tidak memiliki penanda posisi, mudah bergeser, atau sering membutuhkan beberapa kali trial.Tetapkan Nilai Posisi untuk Setiap Ukuran KemasanSetiap SKU sebaiknya memiliki acuan posisi yang dapat digunakan kembali. Tujuannya agar operator tidak mencari setting yang sesuai dari awal setiap kali ukuran kemasan kembali diproduksi. Setting sheet dapat mencatat kode SKU, dimensi kemasan, posisi guide, tinggi sensor, posisi stopper, posisi sealing, posisi labeling atau marking, serta toleransi yang ditetapkan untuk setiap titik.Dengan data tersebut, changeover berubah dari proses “mencari posisi” menjadi proses “mengembalikan mesin ke posisi yang sudah ditentukan”.Standarkan Urutan Pengaturan MesinUrutan pengaturan perlu dibuat konsisten agar perubahan pada satu bagian tidak membuat operator harus kembali mengatur bagian sebelumnya.Urutan kerja dapat mencakup:Mengamankan dan menghentikan mesin sesuai prosedur.Membersihkan sisa produk dan material.Memasang komponen khusus untuk ukuran baru.Mengatur bagian utama mesin.Menyesuaikan guide, sensor, dan stopper.Memasang material kemasan.Memeriksa seluruh nilai posisi.Menjalankan trial.Memeriksa hasil produk.Memberikan persetujuan untuk memulai produksi.Tambahkan nilai target, pelaksana, titik pemeriksaan, dan status hasil pada checklist agar proses dapat diulang dengan cara yang sama.Siapkan Alat dan Komponen Sebelum Mesin DihentikanAktivitas yang dapat dilakukan sebelum shutdown sebaiknya dipisahkan dari pekerjaan yang memang membutuhkan mesin berhenti. Siapkan alat pengaturan, komponen pengganti, material kemasan baru, setting sheet, recipe produk, alat ukur, sampel produk, dan checklist pemeriksaan sebelum changeover dimulai.Dengan demikian, waktu mesin berhenti tidak digunakan untuk mencari alat atau mengambil material yang sebenarnya dapat dipersiapkan sebelumnya.Perbaiki Bagian Mekanis yang Sulit atau Tidak Konsisten DiaturOtomatisasi tidak akan menyelesaikan masalah apabila mekanisme pengaturannya sendiri macet, longgar, aus, atau memiliki kelonggaran gerak berlebihan. Periksa screw dan ulir pengatur, guide, bearing, knob, handle, pengunci, rel, dudukan sensor, bagian dengan backlash, serta komponen yang mudah bergeser akibat getaran.Catatan: Pemeriksaan dan perbaikan mekanis perlu dilakukan oleh personel yang kompeten sesuai prosedur keselamatan fasilitas.Gunakan Penanda Posisi yang Mudah Dibaca OperatorTitik yang masih diatur secara manual dapat dilengkapi skala, label, stopper, atau position indicator agar operator memiliki acuan yang jelas.Position indicator dapat digunakan pada format adjustment untuk menampilkan nilai posisi secara langsung. Untuk pengaturan yang dipantau, electronic position indicator juga dapat membandingkan nilai target dan aktual sehingga operator dapat mengetahui apakah titik tersebut sudah berada pada posisi yang ditentukan.Simpan Pengaturan Setiap Produk dalam RecipeRecipe dapat digunakan untuk menyimpan kumpulan nilai pengaturan setiap SKU sehingga operator tidak perlu mengingat atau memasukkan seluruh parameter satu per satu setiap kali produk berganti.Data recipe dapat mencakup kode produk, ukuran kemasan, kecepatan conveyor, posisi sensor, stopper, parameter sealing, posisi labeling atau marking, dan batas toleransi. Pada sistem yang mendukung integrasi tersebut, recipe dapat digunakan untuk mengirim nilai target ke sistem kontrol atau perangkat positioning.Kebutuhan tersebut dapat dirancang melalui pemrograman recipe pada PLC agar parameter yang relevan dengan setiap SKU dapat dikelola dalam sistem kontrol mesin.Kelompokkan Titik Setting Menjadi Manual, Terpantau, atau OtomatisTidak semua titik pengaturan harus langsung diotomatisasi. Pemilihannya perlu disesuaikan dengan frekuensi perubahan, durasi setting, risiko kesalahan, dan dampaknya terhadap produksi.1. Pengaturan ManualPengaturan manual sesuai untuk titik yang jarang berubah, mudah dijangkau, cepat disetel, dan mudah diverifikasi.2. Pengaturan Manual dengan Pemantauan PosisiPendekatan ini sesuai ketika operator masih menggerakkan komponen secara manual, tetapi membutuhkan nilai target dan aktual agar posisi dapat diulang secara lebih konsisten.3. Pengaturan OtomatisPengaturan otomatis dapat dipertimbangkan untuk titik yang sering berubah, membutuhkan posisi yang konsisten, menghabiskan banyak waktu, atau sering membutuhkan koreksi.SIKO membagi format adjustment menjadi pendekatan manual, monitored, dan automated. Pada monitored changeover, nilai target dan aktual dapat dibandingkan, sedangkan automated changeover menggunakan positioning drive untuk menggerakkan titik pengaturan menuju posisi yang ditentukan.FaktorManualTerpantauOtomatisFrekuensi perubahanRendahSedang–tinggiTinggiDurasi settingSingkatPerlu dipercepatMenjadi prioritasRisiko salah posisiRendahPerlu verifikasiTinggiPencatatan posisiSetting sheetTarget dan aktualTerintegrasi sistemGerakanOperatorOperatorPositioning drivePrioritaskan Otomatisasi pada Titik yang Paling BerdampakOtomatisasi tidak harus diterapkan pada seluruh titik sekaligus. Prioritaskan titik yang paling sering diubah, membutuhkan waktu terlama, memiliki nilai posisi yang harus konsisten, atau sering menyebabkan trial berulang.Titik yang sulit dijangkau operator atau kesalahannya memengaruhi beberapa proses berikutnya juga dapat memperoleh prioritas lebih tinggi.Pendekatan ini membantu perusahaan mengarahkan investasi pada bagian yang benar-benar menjadi bottleneck changeover, bukan sekadar mengotomatiskan sebanyak mungkin komponen.Verifikasi Seluruh Posisi Sebelum Mesin BerjalanSebelum produksi dimulai, setiap titik perlu dipastikan sesuai dengan ukuran produk yang dipilih. Verifikasi dapat dilakukan melalui checklist operator, pemeriksaan dua tahap, position indicator, sensor posisi, konfirmasi recipe, alarm, atau interlock sesuai desain sistem.Pada monitored format setting, SIKO menjelaskan bahwa target dan posisi aktual dapat dipantau melalui sistem kontrol. Pendekatan seperti ini dapat digunakan untuk mencegah proses dilanjutkan sebelum titik yang dipantau mencapai posisi yang ditentukan.Siapkan Respons ketika Posisi Tidak SesuaiProsedur changeover juga perlu menjelaskan tindakan ketika sistem tidak mencapai nilai yang diperintahkan atau hasil kemasan masih tidak sesuai.Respons dapat meliputi menghentikan proses secara aman, menunjukkan titik bermasalah, memeriksa hambatan mekanis, membandingkan posisi aktual dan target, mengembalikan sistem ke posisi aman, menggunakan mode manual dengan otorisasi, serta melakukan verifikasi ulang sebelum produksi.Dengan prosedur tersebut, operator tidak perlu menentukan langkah koreksi dari awal setiap kali masalah terjadi.Uji Pengaturan pada Seluruh Ukuran KemasanPengujian jangan hanya dilakukan pada satu SKU. Ukuran terkecil, terbesar, serta beberapa ukuran di antaranya perlu diuji untuk memastikan rentang pengaturan dapat digunakan secara konsisten.Periksa waktu pengaturan, ketepatan posisi, jumlah trial, kualitas produk pertama, reject awal, kestabilan setelah beberapa siklus, serta kemampuan mesin mengulang setting yang sama ketika SKU tersebut diproduksi kembali.Bandingkan Kondisi Sebelum dan Sesudah PerbaikanGunakan indikator yang sama sebelum dan sesudah standardisasi atau otomatisasi agar hasilnya dapat dibandingkan secara objektif.IndikatorKondisi AwalTargetHasil UjiTindak LanjutTotal waktu pengaturanCatat aktualTentukanCatat hasilEvaluasiWaktu sampai stabilCatat aktualTentukanCatat hasilEvaluasiJumlah koreksiCatat aktualTentukanCatat hasilEvaluasiProduk trial/reject awalCatat aktualTentukanCatat hasilEvaluasiKesalahan settingCatat aktualTentukanCatat hasilEvaluasiPerbandingan tersebut membantu menentukan apakah perubahan benar-benar mengurangi waktu setup mesin dan kesalahan pengaturan.Data yang Perlu Disiapkan untuk Mengevaluasi Changeover SolutionSebelum meminta evaluasi sistem, perusahaan dapat menyiapkan:daftar mesin dan jenis proses packaging;daftar ukuran dan SKU;frekuensi pergantian produk;seluruh titik setting dan nilai setiap SKU;durasi pengaturan;titik yang sering salah;jumlah trial dan reject awal;foto atau video proses;layout dan ruang pemasangan;merek serta tipe PLC; dantarget waktu changeover.Data tersebut dapat digunakan untuk mengevaluasi sistem changeover untuk mempercepat pengaturan mesin, termasuk menentukan titik yang cukup menggunakan standardisasi, membutuhkan pemantauan posisi, atau berpotensi diotomatisasi.FAQ tentang Cara Mempercepat Pengaturan Mesin Saat Ganti Ukuran KemasanBerikut beberapa pertanyaan yang sering muncul ketika perusahaan mulai mengevaluasi pengaturan mesin untuk banyak ukuran kemasan.1. Apa yang dimaksud dengan changeover mesin?Changeover adalah proses mengubah pengaturan mesin ketika produksi berganti ke produk, ukuran, atau format yang berbeda. Prosesnya dapat mencakup pergantian material, komponen, posisi mekanis, dan parameter kontrol.2. Apakah semua titik pengaturan perlu diotomatisasi?Tidak. Otomatisasi sebaiknya diprioritaskan pada titik yang sering berubah, membutuhkan waktu lama, sulit diatur secara konsisten, atau memiliki dampak kesalahan yang tinggi.3. Bisakah sistem changeover diterapkan pada mesin lama?Bisa dipertimbangkan, tetapi kelayakannya bergantung pada kondisi mekanis, ruang pemasangan, sistem kontrol, dokumentasi mesin, serta akses terhadap program PLC. SIKO juga menunjukkan bahwa monitored maupun automated format setting dapat digunakan sebagai pendekatan retrofit pada mesin packaging.4. Apa perbedaan position indicator dan positioning drive?Position indicator digunakan untuk menampilkan atau memantau nilai posisi, sedangkan positioning drive dapat menggerakkan komponen menuju nilai yang ditentukan. Pemilihannya perlu disesuaikan dengan kebutuhan pengaturan manual, terpantau, atau otomatis.5. Bagaimana jika pabrik memiliki banyak ukuran kemasan?Gunakan setting sheet atau recipe untuk menyimpan parameter setiap SKU secara terstruktur. Dengan begitu, operator memiliki nilai acuan yang sama ketika ukuran tersebut kembali diproduksi.KesimpulanCara mempercepat pengaturan mesin sebaiknya dimulai dengan memetakan seluruh titik setting dan mengukur waktu hingga produksi benar-benar stabil. Setelah penyebab waktu setup dan koreksi berulang ditemukan, standardisasi dapat diterapkan pada proses manual, sedangkan sistem positioning terpantau atau otomatis diprioritaskan pada titik yang paling sering berubah dan paling berisiko salah.Evaluasi Titik Changeover Sebelum Menentukan Sistem PositioningSiapkan daftar ukuran kemasan, titik setting, durasi pengaturan, data kesalahan, serta foto atau video mesin untuk dikonsultasikan dengan tim PT Mitrainti Sejahtera Eletrindo. Informasi tersebut dapat menjadi dasar untuk mengevaluasi bagian yang cukup distandardisasi dan bagian yang berpotensi menggunakan Changeover Solution.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: misel.cs@miselsby.comYoutube: Youtube MiselReferensiLean Enterprise Institute. (n.d.). Single Minute Exchange of Die. Lean Enterprise Institute. https://www.lean.org/lexicon-terms/single-minute-exchange-of-die/SIKO GmbH. (n.d.). Retrofit solutions for packaging machines. SIKO. https://www.siko-global.com/en/solutions/format-adjustment/retrofitting/packaging-machines

Tagihan Listrik Pabrik Naik Tanpa Produksi Bertambah? Ini Cara Menemukan Beban Bocor Secara Cepat
Posted on 2026-03-18 by Misel Editor
Cara menemukan penyebab tagihan listrik pabrik naik tanpa produksi naik adalah dengan menganalisis konsumsi energi secara terstruktur—mulai dari identifikasi base load saat non-produksi, deteksi lonjakan daya (peak load), evaluasi efisiensi mesin, hingga monitoring faktor daya. Tagihan listrik yang terus meningkat tanpa adanya kenaikan output produksi sering kali menjadi masalah yang “tidak terlihat” di banyak pabrik. Operasional tetap berjalan normal, mesin tidak bertambah, namun biaya energi terus membengkak. Di sinilah pentingnya memahami bahwa kenaikan biaya listrik tidak selalu berasal dari faktor eksternal, melainkan bisa jadi dari inefisiensi internal yang tidak terdeteksi.Penyebab Tagihan Listrik Naik Tanpa Kenaikan ProduksiKenaikan tagihan listrik tanpa peningkatan output produksi biasanya bukan terjadi secara tiba-tiba, melainkan akumulasi dari beberapa faktor kecil yang tidak terdeteksi. Berikut adalah penyebab paling umum yang sering terjadi di lingkungan industri:1. Base Load Terlalu Tinggi Saat Non-ProduksiKonsumsi listrik tetap tinggi meskipun produksi berhenti biasanya berasal dari base load yang tidak terkontrol. Dalam banyak kasus, sistem seperti panel distribusi, kompresor, pendingin, hingga beberapa mesin pendukung tetap aktif di luar jam produksi.Kondisi ini sering tidak disadari karena dianggap “normal”, padahal jika dibandingkan dengan standar ideal, base load seharusnya jauh lebih rendah. Jika base load terlalu tinggi, artinya ada energi yang terpakai tanpa menghasilkan nilai tambah. Dalam jangka panjang, ini menjadi salah satu sumber pemborosan energi industri yang paling signifikan.2. Start-Stop Motor yang Terlalu SeringLonjakan listrik yang tidak terlihat sering disebabkan oleh frekuensi start-stop motor besar yang terlalu tinggi. Setiap kali motor dinyalakan, terjadi inrush current yang bisa 5–7 kali lebih besar dari konsumsi normal.Jika pola ini terjadi berulang dalam satu shift, maka total konsumsi energi akan meningkat tanpa disadari. Ini juga sering menjadi penyebab lonjakan kWh tidak normal yang sulit dijelaskan hanya dari laporan bulanan, karena lonjakannya terjadi dalam durasi sangat singkat.3. Mesin Berjalan dalam Kondisi Tidak OptimalMesin yang tidak dalam kondisi optimal akan membutuhkan energi lebih besar untuk menghasilkan output yang sama. Hal ini bisa disebabkan oleh bearing yang mulai aus, belt yang longgar atau selip, hingga misalignment pada sistem mekanik.Masalahnya, penurunan performa ini sering terjadi secara bertahap sehingga tidak langsung terasa dampaknya pada produksi. Namun dari sisi konsumsi energi, peningkatan beban listrik sudah terjadi sejak awal. Inilah alasan kenapa analisis konsumsi listrik manufaktur bisa menjadi indikator awal adanya masalah mekanis.4. Faktor Daya (Power Factor) RendahPower factor rendah menunjukkan bahwa energi listrik tidak digunakan secara efisien. Sebagian daya menjadi daya reaktif yang tidak menghasilkan kerja nyata, tetapi tetap tercatat dalam sistem kelistrikan.Selain menyebabkan pemborosan energi, kondisi ini juga bisa menimbulkan penalti dari PLN. Banyak pabrik tidak menyadari bahwa meskipun konsumsi kWh terlihat normal, biaya tetap bisa meningkat karena faktor daya yang tidak optimal.5. Sistem Pendingin atau Kompresor Tidak TerkontrolSistem utilitas seperti chiller, HVAC, dan kompresor sering menjadi kontributor terbesar dalam konsumsi listrik pabrik. Masalahnya, sistem ini sering berjalan secara konstan tanpa mempertimbangkan kebutuhan aktual produksi.Ketika tidak ada kontrol yang adaptif, peralatan ini akan terus bekerja pada kapasitas tinggi meskipun beban produksi menurun. Akibatnya, energi terbuang tanpa memberikan kontribusi langsung terhadap output, sehingga meningkatkan total konsumsi listrik secara signifikan.Dampak Bisnis dari Beban Bocor yang Tidak TerdeteksiBeban listrik yang tidak efisien tidak hanya berdampak pada operasional, tetapi juga secara langsung mempengaruhi performa bisnis secara keseluruhan. Berikut dampak yang sering terjadi:1. Margin Laba Tergerus Diam-DiamBiaya listrik yang meningkat tanpa peningkatan produksi akan langsung mengurangi margin keuntungan. Karena kenaikan ini tidak selalu terlihat jelas, banyak perusahaan baru menyadarinya saat profit mulai menurun. Energi menjadi biaya operasional yang “silent cost” tidak terlihat, tetapi terus menggerus profit jika tidak dikontrol.2. ROI Mesin Baru Tidak MaksimalInvestasi pada mesin baru seharusnya meningkatkan efisiensi, namun jika sistem energi tidak optimal, hasilnya menjadi bias. Mesin terlihat tidak efisien, padahal akar masalahnya ada pada konsumsi listrik yang tidak terkendali. Ini membuat evaluasi investasi menjadi tidak akurat dan berpotensi mempengaruhi keputusan bisnis ke depan.3. Ketidakpastian Perencanaan AnggaranLonjakan konsumsi listrik yang tidak terprediksi membuat perusahaan kesulitan dalam menyusun anggaran operasional. Tanpa data yang jelas, forecasting menjadi kurang akurat dan berisiko. Dalam skala besar, ini bisa mempengaruhi stabilitas keuangan perusahaan.4. Risiko Penalti Faktor DayaPower factor yang rendah bukan hanya masalah teknis, tetapi juga berdampak langsung pada biaya tambahan. Penalti dari PLN bisa menjadi beban yang cukup signifikan jika tidak ditangani. Banyak perusahaan tidak menyadari bahwa memperbaiki faktor daya bisa langsung memberikan efisiensi biaya.Langkah Diagnosis Beban Bocor Secara SistematisUntuk menemukan sumber pemborosan energi, dibutuhkan pendekatan yang terstruktur dan berbasis data. Berikut langkah-langkah yang dapat dilakukan:1. Pisahkan Analisis Tarif vs Konsumsi kWhLangkah pertama adalah memastikan apakah kenaikan tagihan berasal dari konsumsi energi atau perubahan tarif listrik. Tanpa pemisahan ini, analisis bisa menjadi bias. Dengan memahami sumber kenaikan, perusahaan bisa menentukan strategi yang tepat untuk mengatasinya.2. Identifikasi Base Load di Jam Non-ProduksiMengukur konsumsi listrik saat tidak ada aktivitas produksi adalah cara paling cepat untuk mendeteksi beban listrik bocor. Jika konsumsi tetap tinggi, berarti ada sistem yang berjalan tanpa kontribusi terhadap produksi. Ini menjadi titik awal untuk audit energi industri yang lebih dalam.3. Bandingkan Konsumsi per Lini ProduksiSetiap lini produksi seharusnya memiliki rasio konsumsi energi terhadap output yang relatif konsisten. Jika ada lini yang lebih boros, maka kemungkinan besar terdapat inefisiensi. Pendekatan ini membantu mengidentifikasi masalah secara lebih spesifik, bukan hanya secara keseluruhan.4. Deteksi Lonjakan Singkat (Peak Load Spike)Lonjakan daya dalam durasi singkat sering kali tidak terlihat dalam laporan bulanan, tetapi sangat berpengaruh terhadap total konsumsi energi. Dengan data per menit, perusahaan bisa melihat pola start-stop yang berulang dan mengidentifikasi sumber lonjakan tersebut secara lebih detail.5. Evaluasi Pola Konsumsi terhadap Kondisi MesinPerubahan pola konsumsi listrik dapat menjadi sinyal awal kerusakan mesin. Misalnya, konsumsi yang meningkat secara bertahap bisa menunjukkan adanya gesekan atau beban mekanis tambahan. Pendekatan ini membuka peluang untuk predictive maintenance, di mana perbaikan dilakukan sebelum terjadi kerusakan yang lebih besar.Tabel Indikasi Beban Bocor Berdasarkan GejalaSebelum menentukan tindakan, penting untuk memahami pola gejala yang muncul dalam konsumsi energi:GejalaKemungkinan PenyebabTindakan AwalKonsumsi tinggi saat pabrik idleBase load berlebihAudit panel & sistem utilitasLonjakan tajam tiap jam tertentuStart-stop motor besarEvaluasi kontrol inverterTagihan naik tapi output samaMesin tidak efisienCek alignment & kondisi mekanikPower factor rendahDaya reaktif tinggiEvaluasi kapasitor bankStrategi Mengurangi Pemborosan Energi Tanpa Mengganggu ProduksiSetelah sumber pemborosan energi mulai teridentifikasi, langkah berikutnya adalah memastikan perbaikan dilakukan tanpa mengganggu operasional produksi. Strategi yang tepat bukan sekadar mengurangi konsumsi listrik, tetapi mengoptimalkan penggunaan energi secara menyeluruh dengan pendekatan berbasis data.1. Implementasi Monitoring Real-Time per PanelMonitoring energi secara real-time memungkinkan perusahaan melihat konsumsi listrik hingga level panel secara detail. Dengan visibilitas ini, anomali seperti lonjakan mendadak atau konsumsi abnormal bisa langsung terdeteksi, bukan menunggu laporan bulanan.Pendekatan ini membuat proses audit energi menjadi lebih proaktif. Tim operasional dapat segera mengambil tindakan ketika terjadi pemborosan, sehingga potensi kerugian bisa ditekan lebih cepat.2. Optimasi Penggunaan Inverter dan DrivePenggunaan inverter dan drive membantu mengontrol kecepatan motor sesuai kebutuhan aktual produksi. Selain itu, teknologi ini juga mengurangi inrush current saat start, yang selama ini menjadi salah satu penyebab lonjakan konsumsi listrik.Dengan kontrol yang lebih presisi, energi yang digunakan menjadi lebih efisien tanpa mengurangi performa mesin. Ini sangat relevan untuk sistem yang memiliki beban dinamis seperti pompa, fan, atau conveyor.3. Penjadwalan Operasi Mesin Secara TerintegrasiPengaturan jadwal operasional yang terkoordinasi membantu menghindari beban puncak yang terjadi secara bersamaan. Tanpa pengaturan ini, beberapa mesin besar bisa menyala di waktu yang sama dan menyebabkan lonjakan konsumsi listrik.Dengan penjadwalan yang terintegrasi, beban listrik dapat diratakan sepanjang waktu operasional, sehingga konsumsi energi menjadi lebih stabil dan terkendali.4. Monitoring Faktor Daya Secara KontinuPemantauan power factor secara berkelanjutan membantu memastikan sistem kelistrikan tetap berada dalam kondisi optimal. Ketika terjadi penurunan faktor daya, tindakan korektif seperti penyesuaian kapasitor bank bisa segera dilakukan.Selain meningkatkan efisiensi, langkah ini juga penting untuk menghindari penalti biaya tambahan dari penyedia listrik.5. Gunakan Data Energi untuk Predictive MaintenanceData konsumsi energi dapat dimanfaatkan sebagai indikator awal kondisi mesin. Perubahan pola konsumsi yang tidak normal sering kali menjadi tanda awal adanya masalah mekanis.Dengan memanfaatkan data ini, perusahaan dapat melakukan perawatan sebelum terjadi kerusakan yang lebih besar. Pendekatan predictive maintenance ini tidak hanya menghemat biaya energi, tetapi juga mengurangi risiko downtime produksi.FAQUntuk membantu memahami lebih dalam, berikut beberapa pertanyaan yang sering muncul terkait pemborosan energi industri:1. Kenapa tagihan listrik pabrik naik padahal produksi stabil?Kenaikan biasanya disebabkan oleh inefisiensi seperti base load tinggi, mesin tidak optimal, atau lonjakan daya yang tidak terkontrol.2. Apa itu base load dalam industri?Base load adalah konsumsi listrik minimum yang tetap terjadi meskipun tidak ada aktivitas produksi.3. Bagaimana cara menghitung konsumsi listrik per lini produksi?Dengan membagi total kWh yang digunakan oleh lini tersebut dengan jumlah output yang dihasilkan dalam periode yang sama.4. Apakah inverter benar-benar bisa menghemat listrik?Ya, inverter membantu mengontrol kecepatan motor dan mengurangi konsumsi energi berlebih, terutama saat start.5. Bagaimana mengetahui mesin yang boros listrik?Dengan membandingkan konsumsi energi antar mesin atau lini produksi menggunakan data monitoring yang akurat.KesimpulanKenaikan tagihan listrik tanpa peningkatan produksi bukan sekadar anomali, tetapi sinyal kuat adanya inefisiensi dalam sistem. Dengan memahami base load, menganalisis lonjakan daya, serta membandingkan konsumsi antar lini produksi, perusahaan dapat mengidentifikasi sumber pemborosan secara presisi. Pendekatan berbasis data membuat biaya energi lebih terkontrol dan tidak lagi menjadi variabel yang sulit diprediksi.Untuk benar-benar mengatasi pemborosan energi, perusahaan membutuhkan visibilitas yang jelas terhadap konsumsi listrik di setiap titik operasional. Tanpa data yang akurat, keputusan efisiensi sering kali hanya berbasis asumsi.Solusi Monitoring Energi untuk Efisiensi Produksi yang Lebih TerkontrolUntuk mendapatkan visibilitas energi yang akurat hingga level panel dan lini produksi, diperlukan integrasi Power Meter dan Energy Monitoring System yang terhubung dengan PLC/SCADA. Pendekatan system integration seperti yang dilakukan MISEL membantu memastikan keputusan penghematan berbasis data, bukan asumsi.Jika Anda ingin mulai mengidentifikasi potensi pemborosan energi di pabrik secara lebih cepat dan terukur, tim MISEL siap membantu Anda merancang solusi yang sesuai dengan kebutuhan operasional Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: misel.cs@miselsby.comYoutube: Youtube Misel

Mengurangi Downtime dengan Prediktif Maintenance via Smart Sensors & Inverter
Posted on 2025-10-09 by Misel Editor
Di era industri modern, downtime produksi mendadak adalah mimpi buruk yang menghabiskan biaya besar dan merusak reputasi. Mengandalkan perbaikan setelah kerusakan (korektif maintenance) sudah tidak lagi efisien, apalagi untuk aset vital. Solusi yang dibutuhkan adalah strategi proaktif. Artikel ini akan mengupas tuntas bagaimana perpaduan teknologi smart sensor dan inverter menjadi kunci utama dalam strategi predictive maintenance, mengubah kegagalan tak terduga menjadi jadwal perawatan terencana yang dapat diandalkan.Gunakan Sensor untuk Deteksi Kondisi MesinStrategi perawatan prediktif dimulai dengan kemampuan "mendengarkan" kondisi mesin secara real-time. Sensor cerdas seperti sensor getaran, suhu, dan tekanan terus-menerus memantau kesehatan peralatan Anda. Mereka mampu menangkap gejala kerusakan yang sangat halus, seperti peningkatan suhu kecil pada bantalan, jauh sebelum masalah tersebut berkembang menjadi kegagalan. Deteksi dini ini memungkinkan tim perawatan menjadwalkan intervensi yang tepat waktu, sehingga menghindari biaya perbaikan besar dan kerugian waktu akibat downtime yang panjang.Penggunaan Inverter pada Industri Modern.png 143.94 KBManfaatkan Inverter untuk Lindungi PeralatanPeran inverter sangat penting dalam menjaga kesehatan dan umur panjang aset produksi, bukan hanya mengatur kecepatan motor. Inverter bertindak sebagai pelindung peralatan dengan mengelola dan menstabilkan suplai daya. Mereka secara efektif mencegah lonjakan arus atau beban berlebih yang menjadi penyebab utama kerusakan prematur pada mesin. Dengan menjaga operasi stabil, inverter secara langsung memperpanjang usia pakai sistem produksi dan meningkatkan efisiensi energi secara keseluruhan.Kumpulkan Data dari Sensor dan Inverter ke SCADAMemiliki data sensor yang melimpah tidak ada artinya tanpa sistem pengolahan yang cerdas. Sistem SCADA (Supervisory Control and Data Acquisition) berfungsi sebagai pusat saraf yang mengintegrasikan semua real-time data dari smart sensor dan inverter ke dalam satu tampilan terpusat. Dengan data yang terintegrasi dalam dashboard yang komprehensif, tim operasional mendapatkan gambaran menyeluruh tentang status pabrik. Hal ini memungkinkan mereka membuat keputusan yang terinformasi dan cepat dalam hitungan detik.Atur Alarm Otomatis Saat Ada Masalah MesinIntegrasi data ke SCADA ditingkatkan dengan mekanisme peringatan dini yang efektif. Sistem alarm otomatis menjamin tim perawatan tidak pernah melewatkan tanda-tanda awal kegagalan mesin saat parameter sensor melampaui ambang batas. Peringatan cepat ini memungkinkan intervensi segera dilakukan, bahkan sebelum masalah kecil bereskalasi menjadi kerusakan besar. Hal ini sangat krusial untuk menjamin keamanan operasional dan meminimalkan risiko kegagalan katastropik.Hitung Efisiensi dengan Metode MTBF dan MTTRUntuk mengukur efektivitas predictive maintenance, Anda perlu metrik kinerja yang terukur. Metode Mean Time Between Failures (MTBF) dan Mean Time To Repair (MTTR) adalah dua indikator utama yang wajib dilacak. MTBF mengukur rata-rata waktu operasional yang berhasil dijalankan di antara dua kegagalan, sementara MTTR mengukur rata-rata waktu yang dibutuhkan untuk memperbaikinya. Dengan membandingkan kedua metrik ini, perusahaan dapat secara jelas menilai seberapa baik strategi prediktif mereka dalam mencegah kerusakan.Gunakan AI untuk Prediksi Kerusakan Lebih AkuratPuncak dari predictive maintenance adalah adopsi Kecerdasan Buatan (AI). Teknologi AI belajar dari jutaan titik data historis yang dikumpulkan sensor dan inverter, mengidentifikasi pola-pola kerusakan yang tidak terlihat oleh mata manusia. Sistem AI dapat memprediksi kemungkinan dan waktu pasti terjadinya kerusakan dengan akurasi yang tinggi. Analisis prediktif mendalam ini memungkinkan tim perbaikan mengambil tindakan yang sangat spesifik dan tepat waktu, menjadikan maintenance benar-benar proaktif.KesimpulanMengatasi downtime adalah tantangan yang dapat diatasi dengan inovasi. Integrasi smart sensors dan inverter adalah fondasi bagi predictive maintenance yang modern dan andal. Dengan deteksi dini, integrasi data SCADA, alarm otomatis, dan analisis cerdas dari AI, perusahaan dapat mencapai operasional yang lebih efisien, aman, dan sepenuhnya terencana.Tingkatkan Kualitas Operasional AndaPenerapan sistem predictive maintenance adalah investasi krusial untuk masa depan industri. Gunakan solusi Smart Sensor & sistem inverter dari PT. Mitrainti Sejahtera Eletrindo (MISEL) untuk jadwal maintenance yang lebih efisien. Segera konsultasikan kebutuhan spesifik pabrik Anda dan mulai transformasi operasional perusahaan menjadi lebih terjamin bersama kami.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: misel.cs@miselsby.comYoutube: Youtube Misel

Penerapan Mobile Pallet Workstation di Sektor Makanan & Minuman
Posted on 2025-10-02 by Misel Editor
Manajer operasi di industri makanan dan minuman (F&B) sering menghadapi dilema klasik: bagaimana meningkatkan kecepatan produksi tanpa mengorbankan standar kebersihan yang ketat. Seringkali, operator harus membuang waktu berharga untuk berjalan bolak-balik mengambil dokumen, atau melakukan pencatatan manual yang rentan kesalahan dan kontaminasi. Setiap gerakan yang tidak bernilai tambah dan setiap detik penundaan dalam proses quality control sangat membebani margin dan efisiensi. Untuk mengatasi tantangan tersebut, Mobile Pallet Workstation hadir sebagai solusi wajib yang menyatukan mobilitas, higienitas, dan kecerdasan digital dalam satu unit.Bandingkan Cara Kerja Manual dan Workstation BergerakPergantian dari metode manual ke Mobile Pallet Workstation adalah lompatan untuk menghilangkan wasted motion atau gerakan yang tidak bernilai tambah. Metode tradisional mengharuskan operator berjalan berulang kali dari titik produksi ke stasiun data terdekat. Workstation bergerak membawa semua peralatan (scanner, printer, layar) langsung ke palet material, mengubah lokasi proses menjadi lokasi kerja itu sendiri. Hal ini menghilangkan waktu tempuh, memungkinkan dokumentasi real-time tepat di samping produk, dan menjamin setiap tugas selesai sesuai Standard Operating Procedure (SOP).Hitung Waktu Proses Produksi Secara NyataDampak efisiensi dari workstation ini harus diukur secara nyata melalui studi waktu yang akurat. Penerapannya memungkinkan manajemen membandingkan Cycle Time—waktu yang dibutuhkan untuk menyelesaikan satu unit tugas—sebelum dan sesudah implementasi. Data real-time yang terekam akan menunjukkan penurunan drastis pada waktu total proses dan membantu mengidentifikasi bottleneck tersembunyi. Penghematan waktu yang terbukti ini menjadi dasar kuat untuk analisis Lean Manufacturing dan pengoptimalan di lini produksi F&B.Gunakan Desain yang Aman dan Higienis untuk F&BPrioritas utama di sektor F&B adalah Higiene dan keamanan produk, sehingga desain workstation harus memenuhi standar ketat. Workstation ini wajib menggunakan material food-grade berkualitas tinggi, seperti stainless steel (304 atau 316), yang tahan terhadap bahan kimia sanitasi. Desainnya dibuat minimal celah dan sudut untuk menghindari penumpukan sisa bahan dan kontaminasi silang, mempermudah proses pembersihan dan sterilisasi. Kepatuhan terhadap regulasi seperti HACCP pun dapat dipastikan tanpa mengorbankan kecepatan kerja.Cara Kerja Robot Modern.png 97.52 KBSambungkan Workstation ke Sistem Digital PabrikPotensi penuh Mobile Pallet Workstation tercapai saat diintegrasikan ke sistem digital pabrik yang lebih besar, seperti SCADA atau PLC. Koneksi ini memungkinkan pemantauan dan kontrol tugas terpusat, di mana setiap aktivitas terekam dan disinkronkan ke basis data utama secara real-time. Integrasi menghilangkan kebutuhan akan input data ganda dan menyediakan visibilitas total mengenai pergerakan material bagi manajemen. Akurasi data dan efisiensi pelaporan pun meningkat drastis, membangun fondasi untuk otomatisasi yang lebih tinggi.Tingkatkan Ergonomi dan Kurangi Risiko CederaWorkstation bergerak secara signifikan meningkatkan kualitas hidup dan produktivitas pekerja dengan fokus pada desain ergonomi. Unit dirancang untuk mengurangi wasted motion dan gerakan repetitif yang berlebihan yang memicu cedera otot rangka (MSDs). Workstation dilengkapi penyesuaian ketinggian untuk mengakomodasi berbagai postur tubuh, memastikan semua alat berada dalam jangkauan optimal. Pekerja menjadi lebih nyaman dan aman, yang berkorelasi langsung dengan peningkatan fokus dan moral kerja harian.Gunakan Workstation Modular dengan Sensor CerdasTren efisiensi tertinggi mengarah pada Workstation Modular yang dilengkapi Sensor Cerdas (Smart Sensors) untuk adaptabilitas maksimal. Konsep modularitas memungkinkan perusahaan mengubah konfigurasi unit dengan cepat sesuai kebutuhan tugas F&B yang dinamis. Sensor cerdas (misalnya, sensor berat atau suhu) menambahkan kecerdasan operasional dengan memverifikasi kondisi atau jumlah produk secara otomatis. Inovasi ini mengubah peralatan menjadi partisipan aktif dalam pengambilan keputusan, membuka jalan menuju skenario Smart Factory yang adaptif.KesimpulanMobile Pallet Workstation terbukti menjadi aset transformatif di sektor makanan dan minuman, menjembatani kebutuhan antara efisiensi produksi tinggi dan standar kebersihan yang ketat. Solusi ini mengoptimalkan alur kerja, menyediakan data real-time, meningkatkan ergonomi pekerja, dan menawarkan potensi integrasi digital melalui sensor cerdas. Dengan investasi pada mobilitas dan kecerdasan, perusahaan F&B dapat mencapai tingkat optimasi yang lebih tinggi, menjamin masa depan produksi yang lebih cepat, lebih aman, dan lebih berkelanjutan.Manfaatkan Solusi Mobile Paller Workstation dari MISELTransformasi digital dan efisiensi operasional di sektor Makanan & Minuman kini berada dalam jangkauan Anda. Dapatkan Mobile Pallet Workstation dari PT. Mitrainti Sejahtera Eletrindo (MISEL) untuk meningkatkan efisiensi lini produksi Anda. Hubungi tim ahli kami hari ini untuk demo produk, konsultasi, dan temukan konfigurasi yang paling optimal bagi fasilitas produksi Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: misel.cs@miselsby.comYoutube: Youtube Misel

Mengenal Sistem Pneumatic, Komponen Hingga Kegunaannya
Posted on 2024-12-02 by Misel Editor
Sistem pneumatic merupakan salah satu teknologi yang memanfaatkan udara bertekanan untuk menghasilkan gerakan mekanis. Sistem ini banyak digunakan di berbagai sektor industri, mulai dari manufaktur hingga otomasi, karena keunggulannya dalam efisiensi, keamanan, dan kemudahan pengoperasian. Artikel kali ini akan membahas pengertian, komponen utama, keunggulan, serta kegunaan sistem pneumatic untuk membantu Anda memahami teknologi ini secara menyeluruh. Pengertian Sistem Pneumatic Mengutip dari Karya Ilmiah Politeknik Enjinering Indorama, sistem pneumatic adalah teknologi yang memanfaatkan udara bertekanan untuk menghasilkan tenaga mekanik yang dapat digunakan dalam berbagai aplikasi. Udara ini dikompresi melalui kompresor, kemudian disalurkan melalui sistem perpipaan menuju aktuator atau perangkat kerja lainnya untuk menciptakan gerakan mekanis, baik linear maupun rotasi. Sistem ini sering digunakan karena memiliki keunggulan seperti kebersihan, keamanan, dan kemudahan perawatan, terutama dalam lingkungan yang memerlukan standar kebersihan tinggi.2.Tangki untuk sistem pneumatic.jpg 56.41 KBKomponen Sistem Pneumatic Sistem pneumatic terdiri dari beberapa komponen utama, yaitu: 1. Kompresor Kompresor berfungsi untuk menghasilkan udara bertekanan yang menjadi sumber tenaga utama sistem pneumatic. 2. Reservoir (Tangki Udara)Tangki udara digunakan untuk menyimpan udara terkompresi agar dapat digunakan sesuai kebutuhan. 3. Filter UdaraFilter ini memastikan udara yang masuk ke sistem bebas dari kotoran, debu, atau kelembapan, yang dapat merusak komponen lainnya. 4. RegulatorRegulator mengontrol tekanan udara dalam sistem agar sesuai dengan kebutuhan operasi. 5. Katup (Valve)Katup digunakan untuk mengatur aliran udara ke aktuator, sehingga memungkinkan kontrol gerakan yang presisi. 6. AktuatorAktuator mengubah energi udara bertekanan menjadi gerakan mekanis. Contoh aktuator yang sering digunakan adalah silinder linear dan motor rotary. 7. Sistem Pipa dan SelangKomponen ini berfungsi sebagai jalur untuk mengalirkan udara bertekanan ke berbagai bagian sistem. Keunggulan Sistem PneumaticSistem pneumatic memiliki sejumlah keunggulan dibandingkan dengan sistem mekanis atau hidrolik, di antaranya: 1. Aman dan Ramah LingkunganKarena menggunakan udara sebagai media penggerak, sistem ini tidak menimbulkan polusi dan tidak menimbulkan risiko kebakaran. 2. Mudah dalam PerawatanKomponen pneumatic biasanya sederhana dan tidak mudah rusak, sehingga memerlukan perawatan yang minimal. 3. Efisiensi BiayaUdara sebagai media penggerak tidak memerlukan biaya tambahan, berbeda dengan sistem hidrolik yang menggunakan oli. 4. Kecepatan dan Respon CepatSistem ini mampu memberikan gerakan cepat dengan waktu respon yang singkat, cocok untuk aplikasi otomasi. 5. Daya Tahan di Lingkungan EkstremSistem pneumatic mampu beroperasi dalam suhu yang sangat rendah atau tinggi tanpa mengalami gangguan signifikan. 3.Sistem pneumatic di industri.jpg 51.38 KBKegunaan Sistem Pneumatic Sistem pneumatic banyak digunakan di berbagai sektor industri dan aplikasi, seperti: 1. Industri ManufakturDalam proses perakitan atau pengemasan, sistem pneumatic digunakan untuk menggerakkan robot, mengangkat beban ringan, atau mengoperasikan alat potong. 2. Industri OtomotifPada lini produksi kendaraan, sistem pneumatic digunakan untuk pengencangan baut, pengecatan, atau pengisian udara pada ban. 3. Industri Farmasi dan MakananSistem ini cocok untuk lingkungan yang membutuhkan kebersihan tinggi, seperti di industri farmasi atau pengemasan makanan. 4. TransportasiPneumatic sering digunakan pada pintu otomatis di bus atau kereta, serta sistem pengereman kendaraan berat seperti truk. 5. Otomasi dan RobotikaDalam bidang otomasi, sistem pneumatic digunakan untuk menggerakkan lengan robot atau alat ukur dengan presisi tinggi. Sistem pneumatic menawarkan solusi yang efisien, aman, dan andal untuk berbagai kebutuhan industri. Dengan memahami pengertian, komponen utama, keunggulan, serta aplikasinya, Anda dapat mengoptimalkan penggunaan teknologi ini di lingkungan kerja Anda. Berkat fleksibilitas dan keandalannya, sistem pneumatic tetap menjadi pilihan utama dalam banyak sektor industri modern.Rekomendasi Distributor Industrial RoboticsTemukan solusi sistem pneumatic terbaik untuk industri Anda bersama PT. Mitrainti Sejahtera Eletrindo (MiSEL). Sebagai distributor terpercaya di bidang industrial robotics, MiSEL menawarkan produk berkualitas dan layanan profesional untuk kebutuhan otomasi industri Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: misel.cs@miselsby.comYoutube: Youtube Misel

Dampak Revolusi Industri 4.0 yang Wajib Diperhatikan Sebelum Anda Terlambat
Posted on 2024-06-10 by Misel Editor
Akhir-akhir ini, revolusi industri 4.0 kerap digaungkan. Bukan hanya di dunia pekerjaan, bahkan ranah pemerintahan juga terus didorong. Di artikel ini Anda akan mendapat informasi lebih detail tentang dampak revolusi industri 4.0. Sudah siap?Pengertian Revolusi IndustriRevolusi industri 4.0 secara singkat dapat dijelaskan sebagai perubahan yang banyak memanfaatkan perkembangan teknologi, koneksi dan automasi di dalamnya. Istilah revolusi industri juga ada di antaranya seperti big data, cloud computing, dan machine learning. Salah satu tujuan dari industri ini adalah mempermudah manusia dalam melakoni hidup. Gak hanya mudah, namun juga murah dan cepat.Dampak revolusi industri 4.0 pun banyak dirasakan, khususnya di Indonesia. Berbagai bidang pun tak bisa menawar dari dampak ini, termasuk bidang ekonomi, pendidikan, sosial budaya hingga dunia pekerjaan. Berikut dampak yang wajib Anda perhatikan sebelum terlambat. Memproduksi barang akan jauh lebih mudahDampak revolusi industri 4.0 adalah memudahkan manusia dalam memproduksi barang. Contohnya adalah mesin pencetak 3 dimensi atau 3D. Dengan alat tersebut, menciptakan barang seperti gelas dan mug jadi lebih ringkas. Baik waktu maupun biaya. Untuk mengetahui berbagai contoh lain, simak artikel berjudul 10 Contoh Teknologi Industri 4.0.Banyak kemudahan untuk memasarkan produk atau jasa AndaDi era revolusi industri 4,0 ini, memasarkan produk yang Anda jual semakin mudah. Salah satu cara yang cocok untuk menjualnya adalah dengan melakukan pemasaran digital. Hal ini bisa dilakukan dengan membangun keberadaan bisnis anda di internet. Seperti membangun website dan mengolah sosial media.Bisa menjual barang bahkan ke luar negeri hanya modal internetRevolusi industri 4.0 bisa membantu Anda untuk melebarkan jangkauan bisnis. Dengan bantuan internet dan konektivitas yang tinggi, sekat, jarak dan perbedaan waktu sudah tidak menjadi masalah. Apa yang Anda jual bisa merambah pasar internasional. Ini adalah kesempatan untuk scale up perusahaan Anda.Mulai muncul profesi-profesi baruDampak lain dari revolusi industri 4.0 ini adalah munculnya berbagai profesi baru. Profesi ini muncul demi memenuhi kebutuhan perusahaan yang membutuhkan kemampuan lebih kompleks. Contoh profesi tersebut adalah software developer, website developer, social media specialist hingga content creator.Berbagai profesi di atas sangat menitikberatkan pada kemampuan kreativitas. Hal ini diperlukan demi mampu menciptakan inovasi-inovasi baru.Serangan cyber yang butuh penanganan lebihSeperti yang diketahui, apapun yang dilakukan di era revolusi 4.0 selalu berkaitan dengan internet dan jaringan. Jaringan-jaringan tersebut sudah jelas sangat rentan diserang oleh pihak yang gak bertanggung jawab. Apa akibatnya? Kehilangan data hingga peretasan yang sulit ditangani. Solusinya, lindungi lah jaringan tersebut dengan keamanan yang tinggi dan gak mudah ditembus.Banyak pekerjaan yang digantikan dengan mesinSemakin canggih, era revolusi 4.0 pun berdampak pada beberapa pekerjaan. Banyak pekerjaan yang kini digantikan dengan menggunakan mesin. Contohnya live chat yang memanfaatkan kecanggihan artificial intelligence atau AI. Dengan AI, live chat bisa jauh lebih efektif. Gak perlu banyak SDM bahkan bisa tetap aktif selama 24 jam tanpa henti.Human error berkurangDengan machine learning, mesin yang diciptakan di revolusi 4.0 mampu mempelajari kesalah-kesalahan yang pernah terjadi. Kesalahan itu pun akhirnya diubah dan diperbaiki secara otomatis. Dengan demikian, kesalahan yang dulunya abai karena human error akan berkurang.Menemukan masalah dan solusi lebih mudahDampak revolusi 4.0 lainnya adalah kemudahan dalam menganalisa masalah. Dengan kecanggihan teknologi dan informasi data, sebuah perusahaan mampu mencatat data dan menganalisanya secara cepat dan tepat. Ini akan membantu untuk mendorong keefektifan waktu dan tidak menganggu operasi perusahaan.Limbah dan polusi yang perlu penanganan khususMeski mempermudah dan mempercepat pekerjaan dengan tenaga manusia, revolusi industri 4.0 juga punya dampak yang perlu penanganan khusus. Di antaranya produksi limbah dan polusi yang meningkat. Ini terjadi lantaran efek samping mesin, pabrik, serta bahan kimia yang kerap dimanfaatkan dalam proses produksi di banyak industri.Revolusi industri akan terus berkembang dan maju. Tidak bisa diprediksi dan menuntut banyak kemampuan baru. Tugas Anda sebagai sumber daya adalah tetap memperbaharui kemampuan agar tetap bisa bersaing dengan yang lain. Terlebih bisa menyaingi perusahaan-perusahaan internasional yang ada di luar negeri.PT Mitrainti Sejahtera Eletrindo menyediakan proses integrasi industrial robotics ke pabrik-pabrik dan gudang-gudang. Kami juga jual Scara robot industri untuk keperluan anda. Segera hubungi kami untuk segala kebutuhana industrial robotics anda.

Guide in Building Automation
Posted on 2022-12-27 by Misel Editor
What is building automation? It is a system that monitors and controls a building facility such as mechanical, security, fire, flood safety, lighting, heating, ventilation and air conditioning with the goal of creating a reliable system and lowering the energy and maintenance cost.There are four main functions in a building automation system:To control the building environment.To operate systems according to occupancy and energy demand.To monitor and correct system performance.To alert and notify alarms when needed.The key component in building automation system is the “controller”. Controllers manage the performance of various facilities in the building such as mechanical systems, lighting systems, and many others.These systems can be embedded with smart controllers which allow the controllers to manage the performance accordingly so as to converse energy. In addition, with the growth of technology all of these can be automated and the controllers can learn by themselves accordingly. Hence, buildings equipped with these are called smart buildings.Terms to UnderstandSome of the terms related to building automation that you should understand are:Building Management System (BMS) and Building Control System (BCS) — These are more general terms for systems that control a building’s facilities, although they are not necessarily automation systems.Building Automation System (BAS) — A BAS is a subset of the management and control systems above and can be a part of the larger BMS or BCS. That said, building management and building automation have so thoroughly overlapped in recent years that it’s understandable people would use those terms interchangeably.Energy Management System (EMS) and Energy Management Control System (EMCS) — These are systems that specifically deal with energy consumption, metering, etc. There is enough overlap between what a BAS does and what an EMS does that we can consider these synonymous.Direct Digital Control (DDC) — This is the innovation that was brought about by small, affordable microprocessors in the ‘80s. DDC is the method by which the components of a digital system communicate.Application Programming Interface (API) — This is a term common in computer programing. It describes the code that defines how two or more pieces of software communicate with one another.How does Building Automation System (BAS) work?BAS essentially has five essential components:Sensors – devices that measure values such as temperatures.Controllers – system that take data from sensors and device how it should respond.Output devices – devices that carry out the actions sent by the controllers.Communication protocols – set of rules that use to communicate between components of BAS.Dashboard or User Interface – screens that humans use to interact with BAS.Why are BAS useful?BAS are useful because:They help to save money for the building owners.By using automated system and the right controllers and optimizations, BAS can help to save money for the building owners by reducing the utility cost and maintenance cost.Comfort and ProductivityBy ensuring that all facilities are working correctly such as improved ventilation and air quality, this will create comfort and productivity for the people in the building to work on their activities.Environmentally FriendlyBy reducing the environmental impact through saving energy, BAS can help to reduce the output of greenhouse. By reducing waste through efficiencies, BAS can leave an even smaller environmental footprint. Furthermore, government can collect data associated with the building from BAS whenever necessary.Therefore, investment in Building Automation System proves to be beneficial in long term. If you have any question or need consultation about developing building automation system, do not hesitate to contact us.

NC Cutter and Servo - Powerful Combination in Corrugating Industry
Posted on 2022-12-27 by Misel Editor
ATTENTION: PT MiSEL is a company focused on providing automation solutions to industries. One of the ways is through the usage of Servo Delta. The articles that we have provided here are our opinions but all activities need to be consulted and be performed by professionals. Feel free to contact us if you have any questions or require consultations related to your automation needs.Corrugating Industry is very well-known with the use of NC Cutter. NC cuter is a machine to cut cardboard sheets that have been glued and shaped into cardboard and can adjust the length of cardboard sheets that are cut according to the wishes of the Operator. Other than Cardboard, NC Cutter can be used to produce items such as Corrugated Box, Corrugated Carton Box, Corrugated Shipping Box, etc. The reason why NC Cutter with Servo application is the answer for this industry is because Servo can meet the requirements of precision and speed. On the other hand, we will find this NC Cutter with frequency inverter application which is more economical and energy saving in their usage.The basic technique of NC Cutter machine is in installation and setting the servo in order to meet the production requirements in terms of speed and quantity production. When we talk about NC Cutter in Corrugating Industry and other industries, it is all about NC Cutter that has speed and high precision level and of course, in this case, the main automation part for this NC cutter will be a servo. The usage of servo is to get its precision in cutting the material with high speed. Here, we recommend DELTA Servo (ASDA) for this application and other similar applications that requires precision and speed. All ASDA series servo drives are provided with a superior digital signal processor (DSP) which represents a high-speed performance of the control circuit loop. Besides, the other features of Delta ASDA series, including gain tuning, smooth motor operation and software analysis / monitor function, also provide high-speed and high-precision motion control for a wide range of industrial automation applications. So, here is the working principle of NC Cutter as follows: A measuring wheel that decouples with an encoder measures the length of material that has passed the measuring wheel. At a certain length before the target length is reached, the cutting motor has begun to move and rotate in sync with the speed of the material passing through the measuring wheel. So that it is expected that when the point of intersection of the knife position is in the right position and with the same speed with the incoming material infeed. Because if at the cutting position the infeed speed is faster than the cutting speed, it can cause when the knife is cutting, the material is pushed on the blade that is cutting and causing the material to bend.In conclusion, Servo is a main part of NC Cutter in order for this machine to meet the production level as requested by the company. DELTA with ASDA series is the answer for automation needs in NC Cutter application and other various machine tools. In addition, the experienced engineer is needed in analyzing and setting its servo as they have to be set in a right way together with mechanical part of machine. We have recommended PT. Mitrainti Sejahtera Eletrindo, as the system integrator of various brand in Servo Specialties with more than 25 years in Automation Industry. They have installed many NC Cutter project in Indonesia especially in Corrugating Industry and Wood Industry.